



Как заполнять журнал сварочных работ для труб из полиэтилена
В рекомендации – в каких случаях применяют журнал сварки полиэтиленовых труб. Показали на примере, как заполнять каждую графу журнала. Также вы можете скачать форму и образец документа.
Когда применяют журнал сварки ПЭ труб
Журнал сварки ПЭ труб необходимо заполнять при выполнении процедур сварки закладными нагревателями полиэтиленовых труб и соединительных деталей, которые используются при строительстве, реконструкции, а также при ремонте полиэтиленовых трубопроводов разного назначения. Журнал не подходит для сварки труб встык. При сварке труб из полиэтилена необходимо заполнять журнал по форме приложения А ГОСТ Р 71408-2024.
Как проходит процесс сварки ПЭ труб
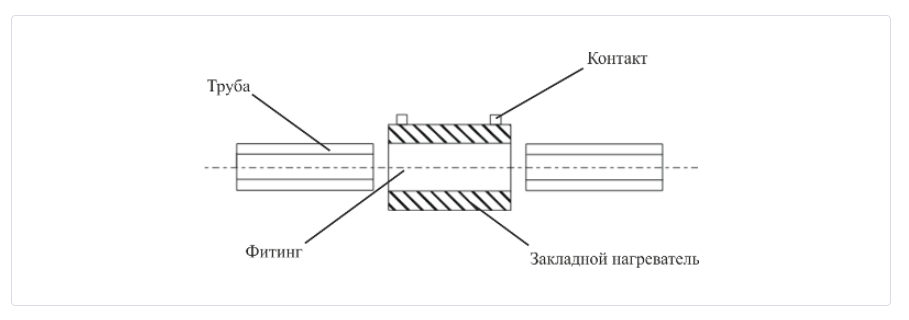
Процесс сварки полиэтиленовых труб происходит с помощью закладных нагревателей (ЗН) – токопроводящего элемента, который размещается в соединительном элементе (фитинге).
Схема соединения при помощи ЗН
Римма Сарвартдинова
Эксперт Системы ПроТех, руководитель проектов по разработке ИД. Автор книги «Assistant in construction. Пособие по исполнительной документации». Автор и спикер тренингов и обучений для крупных строительных компаний
Когда применяют журнал сварки ПЭ труб
Журнал сварки ПЭ труб необходимо заполнять при выполнении процедур сварки закладными нагревателями полиэтиленовых труб и соединительных деталей, которые используются при строительстве, реконструкции, а также при ремонте полиэтиленовых трубопроводов разного назначения. Журнал не подходит для сварки труб встык. При сварке труб из полиэтилена необходимо заполнять журнал по форме приложения А ГОСТ Р 71408-2024.
Как проходит процесс сварки ПЭ труб
Процесс сварки полиэтиленовых труб происходит с помощью закладных нагревателей (ЗН) – токопроводящего элемента, который размещается в соединительном элементе (фитинге).
Схема соединения при помощи ЗН
Какое оборудование применять для сварки. Сварку необходимо выполнять с использованием сварочных аппаратов, которые соответствуют ГОСТ Р ИСО 12176-2. Преимущество отдается аппаратам с системой декодирования и распознавания сварочных параметров по ГОСТ Р ИСО 13950 (сканирование штрихкода на ЗН).
Сварочные аппараты должны проходить ежегодное сервисное обслуживание фирмой-производителем либо представителем этой фирмы, уполномоченной (авторизованной) для проведения его сервисного обслуживания (п. 6.1.1 ГОСТ Р 71408-2024). Дату последней проверки необходимо указать в соответствующей графе таблицы журнала.
В каком формате вести журнал
ГОСТ Р 71408–2024 не устанавливает требований к форме заполнения и ведения данного журнала. Поскольку в утвержденной форме не предусмотрено проставление подписей под каждой записью, а подпись ставится только в конце каждого листа, можно сделать вывод, что допускается ведение журнала в электронном виде (например, в формате.xls или .doc) с последующей распечаткой.
Сварочные аппараты должны проходить ежегодное сервисное обслуживание фирмой-производителем либо представителем этой фирмы, уполномоченной (авторизованной) для проведения его сервисного обслуживания (п. 6.1.1 ГОСТ Р 71408-2024). Дату последней проверки необходимо указать в соответствующей графе таблицы журнала.
В каком формате вести журнал
ГОСТ Р 71408–2024 не устанавливает требований к форме заполнения и ведения данного журнала. Поскольку в утвержденной форме не предусмотрено проставление подписей под каждой записью, а подпись ставится только в конце каждого листа, можно сделать вывод, что допускается ведение журнала в электронном виде (например, в формате.xls или .doc) с последующей распечаткой.
Совет
Ведите журнал в бумажной форме и заполняйте вручную для достоверности
В случае внесения комментариев или замечаний представителю строительного контроля потребуется вписать их непосредственно в соответствующую графу. С учетом этого рекомендуется вести журнал на бумажном носителе, заполняя его вручную, чтобы обеспечить корректность и достоверность всех записей.
Как заполнить журнал сварки ПЭ труб
Журнал сварки ПЭ труб состоит из листов, каждый из которых имеет «шапку» и таблицу для записи данных.
Вид шапки журнала сварки ПЭ труб
Журнал сварки ПЭ труб состоит из листов, каждый из которых имеет «шапку» и таблицу для записи данных.
Вид шапки журнала сварки ПЭ труб
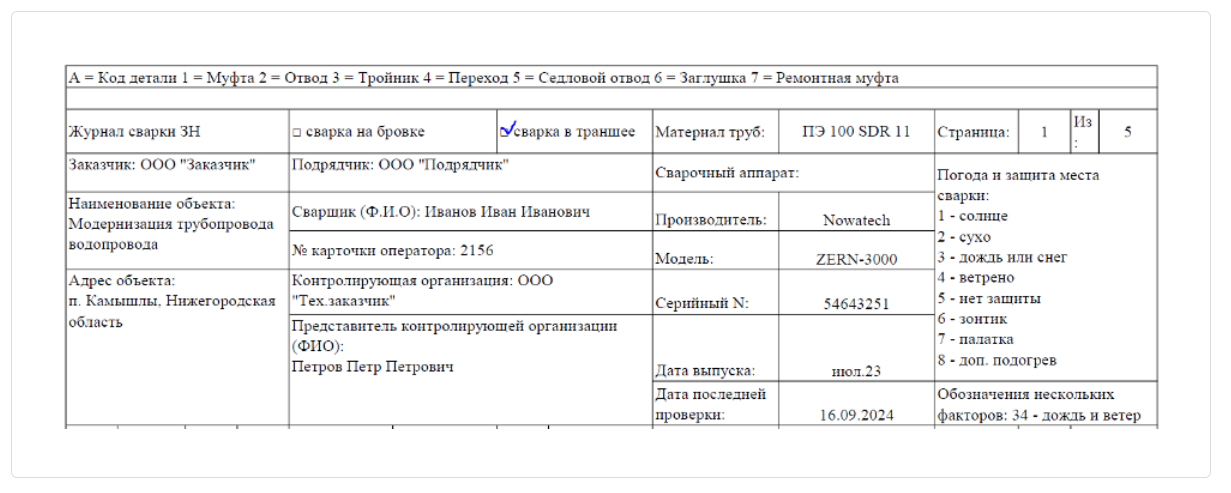
Как заполнить «шапку» журнала. Преамбулу заполняют по следующему алгоритму.
Вид таблицы журнала сварки ПЭ труб
- Ставим отметку о том, где происходит сварка: «на бровке» или «в траншее».
- Указываем материал труб. Данные должны соответствовать факту, а также проекту.
- Прописываем номер страницы, а также общее количество страниц. Например, данная страница под номером 3, а всего страниц 50. Заполняем: страница 3 из 50.
- Вносим данные по заказчику, подрядчику, контролирующей организации, наименованию и адресу объекта, а также сварщику и представителю строительного контроля. В соответствии с пунктом 4.10 ГОСТ Р 71408-2024 сварку ЗН должен осуществлять обученный сварщик-оператор, который прошел повышение квалификации по сварке полимерных трубопроводов с последующим получением идентификационной карты оператора по ГОСТ Р ИСО 12176-3. Номер данной карты указывается в соответствующей графе.
- Вносим данные по сварочному аппарату, который используется при выполнении работ. Сведения берем из паспорта на инструмент.
Вид таблицы журнала сварки ПЭ труб
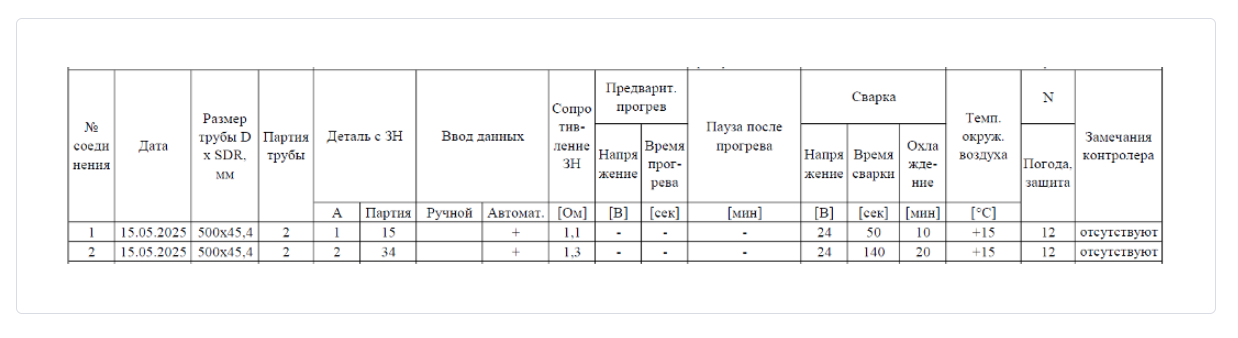
Столбец «Номер соединения». На исполнительной схеме сварных соединений необходимо пронумеровать стыки. Данный номер заносим в таблицу.
Столбец «Дата». Указываем дату выполнения соединения. В один день может быть выполнено несколько соединений.
Столбец «Размер трубы». Указываем диаметр и толщину стенки соединяемой трубы с ЗН. Данные берем из спецификации к проекту.
Столбец «Партия трубы». Сведения берем из документа качества на трубу.
Столбец «Деталь с ЗН». «А» – это код обозначения детали ЗН. Для муфты указываем «1», для отвода – «2», для тройника – «3», для перехода – «4», для седлового отвода – «5», для заглушки – «6», для ремонтной муфты – «7».
Столбец «Деталь с ЗН, партия». Указываем номер партии ЗН. Сведения берем из документа качества.
Столбец «Ввод данных». Установка параметров для сварки на сварочном аппарате может осуществляться вручную или автоматически. Вручную оператор самостоятельно устанавливает параметры (напряжение, время нагрева и др.). Автоматически параметры задаются путем сканирования штрихкода на ЗН (пример штрихкода на рисунке 2). В данном столбце отмечаем галочкой или плюсиком тот тип ввода данных, который используется.
В соответствии с пунктом 4.5 ГОСТ Р 71408-2024 ручной ввод параметров возможен в том случае, если рекомендации производителей соединительной детали содержат прямое указание на значения сварочных параметров, а конструкция сварочного аппарата позволяет ручной ввод.
Столбец «Сопротивление ЗН». Указывается фактическое значение сопротивления ЗН, которое измеряется сварочным аппаратом. Это происходит перед началом процесса сварки. Аппарат измеряет сопротивление ЗН и сравнивает его с сопротивлением, закодированным в штрихкоде. Если нет никаких отклонений, аппарат продолжит процесс сварки. В случае если аппарат обнаружит расхождения между сопротивлением, закодированным в штрихкоде, и фактическим измеренным значением, программа отобразит сообщение об ошибке. Обратите внимание, что сопротивление может измениться в зависимости от внешних условий, сообщение об ошибке не обязательно означает наличие проблемы.
Столбец «Предварительный прогрев» и «Пауза после прогрева». Данные заполняются в случае необходимости проведения предварительного прогрева. Указывается напряжение и время прогрева.
Предварительный прогрев может осуществляться для компенсации зазора между трубой и соединительной деталью. Для настройки сварочного аппарата на параметры предварительного прогрева на соединительной детали, как правило, предусмотрен отдельный штриховой код, визуально отличающийся от штрихового кода с параметрами сварки (п. 5.2.22, 5.4.10 ГОСТ Р 71408-2024).
Столбец «Сварка». Указываются данные напряжения, времени сварки и времени охлаждения. Эти параметры указываются на ЗН производителем в виде штрихкода, а также некоторые производители дублируют информацию в текстовом виде для ручного ввода. На рисунке представлен пример штрихкода на ЗН. Мы видим, что ...
Столбец «Дата». Указываем дату выполнения соединения. В один день может быть выполнено несколько соединений.
Столбец «Размер трубы». Указываем диаметр и толщину стенки соединяемой трубы с ЗН. Данные берем из спецификации к проекту.
Столбец «Партия трубы». Сведения берем из документа качества на трубу.
Столбец «Деталь с ЗН». «А» – это код обозначения детали ЗН. Для муфты указываем «1», для отвода – «2», для тройника – «3», для перехода – «4», для седлового отвода – «5», для заглушки – «6», для ремонтной муфты – «7».
Столбец «Деталь с ЗН, партия». Указываем номер партии ЗН. Сведения берем из документа качества.
Столбец «Ввод данных». Установка параметров для сварки на сварочном аппарате может осуществляться вручную или автоматически. Вручную оператор самостоятельно устанавливает параметры (напряжение, время нагрева и др.). Автоматически параметры задаются путем сканирования штрихкода на ЗН (пример штрихкода на рисунке 2). В данном столбце отмечаем галочкой или плюсиком тот тип ввода данных, который используется.
В соответствии с пунктом 4.5 ГОСТ Р 71408-2024 ручной ввод параметров возможен в том случае, если рекомендации производителей соединительной детали содержат прямое указание на значения сварочных параметров, а конструкция сварочного аппарата позволяет ручной ввод.
Столбец «Сопротивление ЗН». Указывается фактическое значение сопротивления ЗН, которое измеряется сварочным аппаратом. Это происходит перед началом процесса сварки. Аппарат измеряет сопротивление ЗН и сравнивает его с сопротивлением, закодированным в штрихкоде. Если нет никаких отклонений, аппарат продолжит процесс сварки. В случае если аппарат обнаружит расхождения между сопротивлением, закодированным в штрихкоде, и фактическим измеренным значением, программа отобразит сообщение об ошибке. Обратите внимание, что сопротивление может измениться в зависимости от внешних условий, сообщение об ошибке не обязательно означает наличие проблемы.
Столбец «Предварительный прогрев» и «Пауза после прогрева». Данные заполняются в случае необходимости проведения предварительного прогрева. Указывается напряжение и время прогрева.
Предварительный прогрев может осуществляться для компенсации зазора между трубой и соединительной деталью. Для настройки сварочного аппарата на параметры предварительного прогрева на соединительной детали, как правило, предусмотрен отдельный штриховой код, визуально отличающийся от штрихового кода с параметрами сварки (п. 5.2.22, 5.4.10 ГОСТ Р 71408-2024).
Столбец «Сварка». Указываются данные напряжения, времени сварки и времени охлаждения. Эти параметры указываются на ЗН производителем в виде штрихкода, а также некоторые производители дублируют информацию в текстовом виде для ручного ввода. На рисунке представлен пример штрихкода на ЗН. Мы видим, что ...
Информационный источник публикации Актион МЦФЭР




